ZKL Series 950 ℃ Rotary Resistance Furnace
Cat:Industritugn
ZKL Series 950 ℃ Rotary Resistance Furnace antar avancerade designkoncept, ko...
Se detaljer


Skärspetsar är de små upphöjda ribborna på undersidan av ett skruvhuvud av spånskivor, och de är anledningen till att en modern spånskivaskruv kan köras in i en hylla, en skåpstomp eller en platt-packpanel utan ett styrhål och utan att brädan delas.
Spetsarna fungerar som miniatyrbrottsar. När huvudet närmar sig ytan fräser de bort material i tunna spån istället för att komprimera det, så panelen behöver aldrig absorbera hela kilkraften från en försänkt lageryta. Det är en liten detalj som förändrar hur hela fogen beter sig, och det är värt att förstå innan du specificerar, lagerför eller köper fästelement för produktion.
Den här guiden förklarar vad spetsarna faktiskt gör, hur de interagerar med huvudets geometri, gängform och punktstil, och var tekniken fortfarande har gränser. För en bredare titt på samma familj av fästelement i panelprodukter, vår artikel om spånskiva skruvar för fiberboard och MDF applikationer är en användbar följeslagare.
På en försänkt spånskivaskruv sitter skärspetsarna på den koniska lagerytan under huvudet, vanligtvis anordnade radiellt som ekrarna på ett hjul. Beroende på design ser de ut som fyra till sex små ribbor, kilar eller skåror som står lite stolta över lagerytan.
Positionen är viktigare än storleken. Eftersom spetsarna är upphöjda kommer de i kontakt med skivan innan den plana eller koniska lagerytan gör det. Det korta försprånget är det som gör att de kan skära i stället för att krossa. En skruv med en perfekt slät lageryta måste trycka sig in i panelen, och trycket har ingenstans att ta vägen förutom utåt mot närmaste fria kant.
I många riktiga produkter är spetsen och revbenet samma egenskap. En skruv som beskrivs som att den har ett räfflat huvud kan använda ett ribbad med sex fasar som kombinerar en brotschkant med en förstärkande ås, så att huvudet motstår förvrängning medan det skär. Det som spelar roll när du jämför skruvar är om den undersidan överhuvudtaget har upphöjda skäreggar.
Spånskivor och MDF är inte massivt trä. Spånskiva är en matta av träflis bunden med harts, och MDF är en tät, homogen fiberskiva. Inte heller har den cellulära strukturen som gör att massivt virke kan sträckas och tryckas ihop runt ett fästelement. När materialet inte har någonstans att röra sig spricker det.
En skruv skadar en bräda på två sätt. Den gängade sektionen förskjuter material radiellt, varför en överdimensionerad skruv kan dela en panel längs dess längd. Huvudet lägger till ett andra och ofta större problem: en försänkt lageryta beter sig som en kil med ett mycket brett fotavtryck, som trycker utåt över hela huvudets diameter snarare än längs gänglinjen.
Uppdelningen börjar vanligtvis vid den svagaste punkten, så fel samlas nära brädets kanter och ändar, runt hålrum och lågdensitetsfläckar i kärnan och längs linjen där panelen inte stöds. Förborrning löser detta genom att ta bort material i förväg, men det lägger till ett steg och saktar ner monteringen. Skärspetsar angriper problemet där det mesta av kiltrycket härstammar, som är vid huvudet.
Sekvensen nedan beskriver en normal drivning med en nibbad spånskivaskruv i en panelprodukt, utan styrhål och utan försänkning.
Nyckelpunkt: spetsarna riktar sig mot huvudet, och huvudet är där det mesta klyvtrycket kommer från i spånskivor och MDF. Det är därför man ofta kan driva en nibbskruv utan förborrning även när enbart gängan ändå skulle orsaka skada.
| Scen | Skruva utan att skära spetsar | Skruva med skärspetsar |
|---|---|---|
| Huvudkontakt | Lagerytan pressar direkt på ytan | Nibs kontakt först, bärande ansikte följer |
| Materialbeteende | Komprimerad och tryckt utåt | Klippt och rensat som spån |
| Delad risk nära kanter | Hög | Låg |
| Huvudsits | Hög torque, head often sits proud | Spola sätena med lägre vridmoment |
| Ytfinish | Upphöjd ring, sprucken beläggning | Plan yta med intakt laminat |
Huvudtypen avgör var spetsarna kan sitta och hur mycket material de kan rensa. Fyra familjer täcker de flesta spånskivor.
Dessa är standardvalet för spånskivor och MDF. En enkel kon skär ett sammanhängande säte, medan en dubbel försänkt version använder två vinklar så att huvudet sjunker djupare med en renare övergång vid ytan.
En grundare konvinkel sprider trycket över en lite större yta, vilket är användbart i tunna paneler och i brädor där en djup försänkning skulle tunna ut materialet för mycket. Dessa är ofta ihopkopplade med en typ 17-poäng.
Bredare lagerytor passar mjuk skiva och tunn plåt, där prioritet är klämning snarare än sjunkande plan. Spetsarna, när de finns, sitter på den platta undersidan och brotschar fortfarande hålets mynning.
Det viktiga är inte namnet på lådan utan undersidan av huvudet. Om lagerytan är plan och kontinuerlig kommer huvudet fortfarande att kila upp panelen, oavsett hur väl gängan är utformad. Leta efter upphöjda skäreggar.
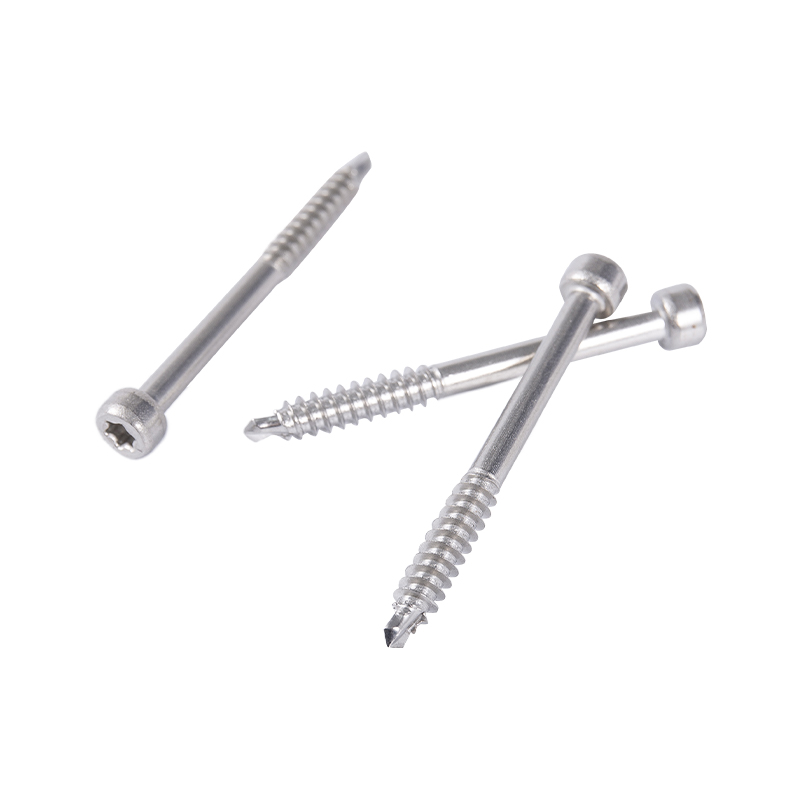 Spånskiva skruvar med flera huvudkonfigurationer Utforska spånskivaskruvar i flera huvudstilar och material, med vassa spetsar och optimerade gängor för spånskivor, MDF och skåparbeten. Visa produkt →
Spetsarna hanterar bara skarvens huvudände, så resten av skruven måste samarbeta. En grov, djup enkelgängad gänga med bred stigning är det klassiska spånskivmönstret, eftersom det griper in i spånstrukturen utan att behöva ett pilothål.
I MDF är kärnan tätare och mer enhetlig, och chips har nästan ingenstans att ta vägen. Tvilling- eller dubbelgänga kör snabbare och minskar trycket per varv, medan en fräst svans eller en spårspets av typ 17 ger dammet en väg ut ur hålet istället för att pressa ihop det under huvudet.
Revben under huvudet ger två fördelar samtidigt: de förstärker huvudet mot deformation och de förlänger spetsarnas brotschverkan. När gängans ände också är fräst, skär skruven sitt eget spel i den övre delen av hålet, vilket håller drivmomentet lågt ända tills huvudet berörs.
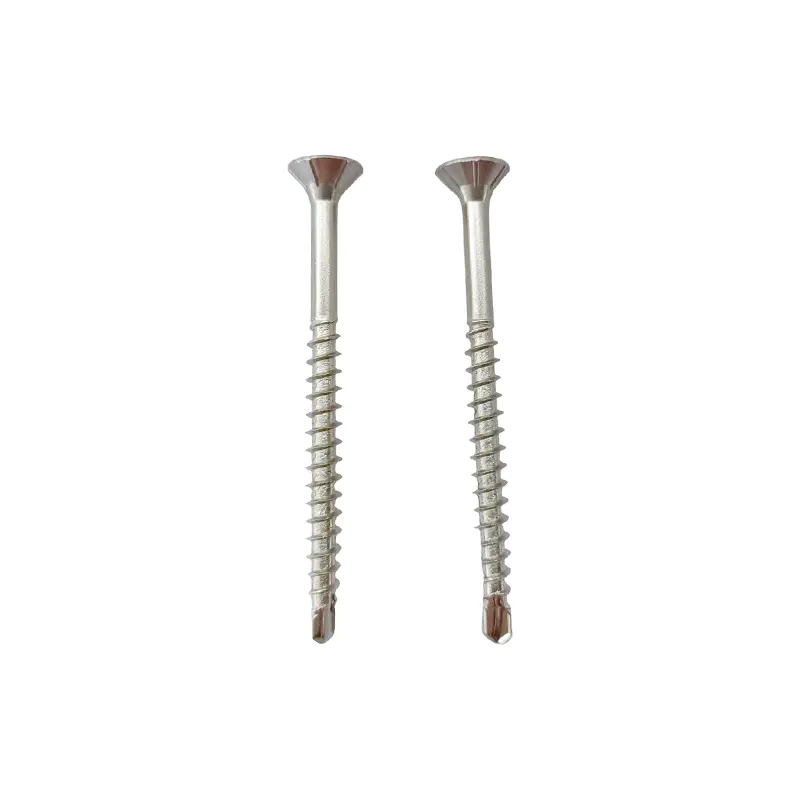 Dubbel försänkt sexkantsspånskruv med fräst svans SUS304 skruv i rostfritt stål med sexfasdrift, frästa ribbor och fräst svans för säker montering av spånskivor, MDF och möbel. Visa produkt →
Ingen enskild spånskivaskruv passar varje underlag. Använd tabellen nedan som utgångspunkt när du väljer en specifikation för en ny montering eller en reparation.
| Substrat | Funktion att prioritera | Anledning |
|---|---|---|
| Spånskiva | Grov tråd, nibbat försänkt huvud | Stora spån behöver djupt trådingrepp och ett rent snitt i huvudet |
| MDF | Tvillinggänga, fräst svans eller typ 17 spets, nibbat huvud | Tät enhetlig kärna lämnar damm ingenstans att ta vägen |
| Tavla med melamin | Skarpa spetsar, kontrollerad försänkning | Förhindrar flisbildning och en upphöjd ring runt huvudet |
| Plywood | Gänga med medelhög stigning, naggad huvud | Omväxlande kornlager delas längs lagren |
| Lövträ | Nibbat huvud plus ett pilothål | Tätt material motstår förskjutning och behöver avlastning |
| Barrträ | Grov tråd, undvik överkörning | Trä komprimeras lätt och tråden kan avskalas |
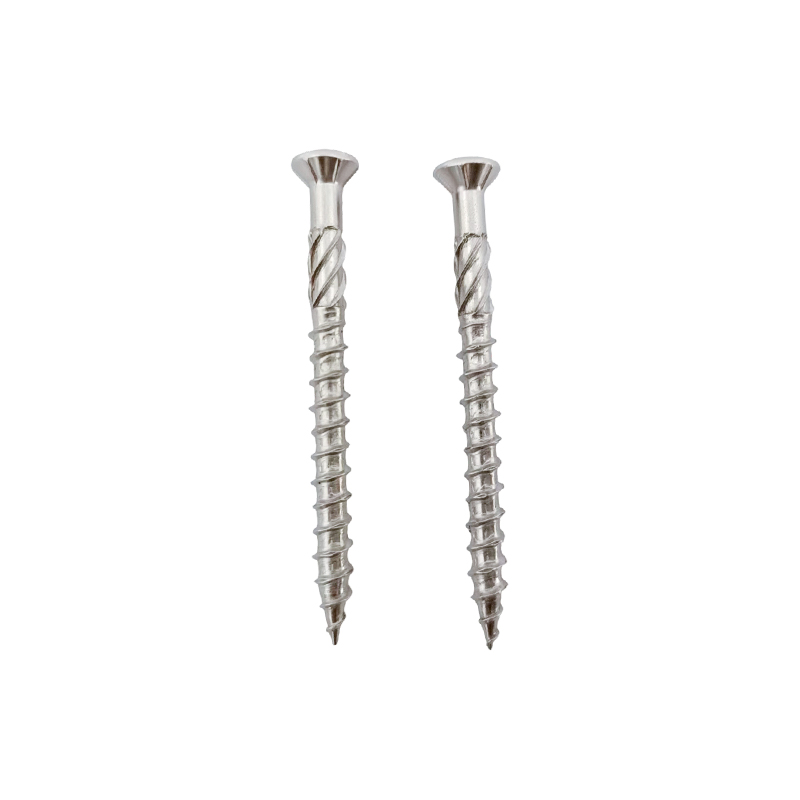 Halv försänkt typ 17 Torx spånskiva skruv SUS304 skruv i rostfritt stål med halvt försänkt huvud, dubbelgänga och Typ 17-profil för spånskivor, MDF och möbler. Visa produkt →
Skärande spetsar minskar risken för splittring, men de kan inte kompensera för dålig körövning. Några få vanor gör skillnaden.
I de flesta panelprodukter, ja. För spånskivor och MDF vid normala tjocklekar kan en nibbad försänkt spånskiva skruvas direkt, förutsatt att skruvdiametern är proportionell mot skivan och att drivkopplingen är inställd på ett vettigt sätt. För lövträ, täta kompositer, tunna sektioner och positioner nära en kant, håll ett litet pilothål.
De är nära besläktade och ofta kombinerade i en funktion. En ribba kan vara rent förstärkande, rent skärande eller båda. Det som identifierar en skärspets är att den upphöjda kanten möter skivans yta först och skär bort material när huvudet roterar nedåt.
Ja, och de är vanliga där. Para ihop ett nibbat huvud med en fräst svans eller en typ 17-spets så att dammet som produceras av den täta kärnan har en utrymningsväg, och kör med måttlig hastighet med en kopplingsinställning som stoppar skruven vid spolning.
Nej. Hållkraften kommer från trådingreppet i panelen, inte huvudet. Om något, ett huvud som sitter jämnt istället för att stå stolt ger en jämnare klämbelastning över fogen och en plattare yta.
När du skriver en specifikation eller gör en beställning, beskriv huvudet separat från tråden. Ange huvudets stil och om undersidan har skärspetsar eller ett ribbmönster, sedan gängform och stigning, spetstyp, nominell diameter och längd, materialkvalitet, drivurtag och ytfinish.
Dessa detaljer är det som avgör om en skruv kan drivas utan förborrning i en given panel. Två skruvar med identisk längd och diameter kan bete sig helt olika i samma spånskiva om den ena har en slät lageryta och den andra har skäreggar under huvudet.
Du kan granska hela sortiment av spånskivor för att jämföra huvudstilar, ribbkonfigurationer och punktalternativ på ett ställe, och matcha en specifikation till brädet du faktiskt använder. Välj huvudet för ytan, gängan för kärnan och spetsen för dammet, och de flesta delade panelerna försvinner innan det första pilothålet någonsin borras.

ZKL Series 950 ℃ Rotary Resistance Furnace antar avancerade designkoncept, ko...
Se detaljer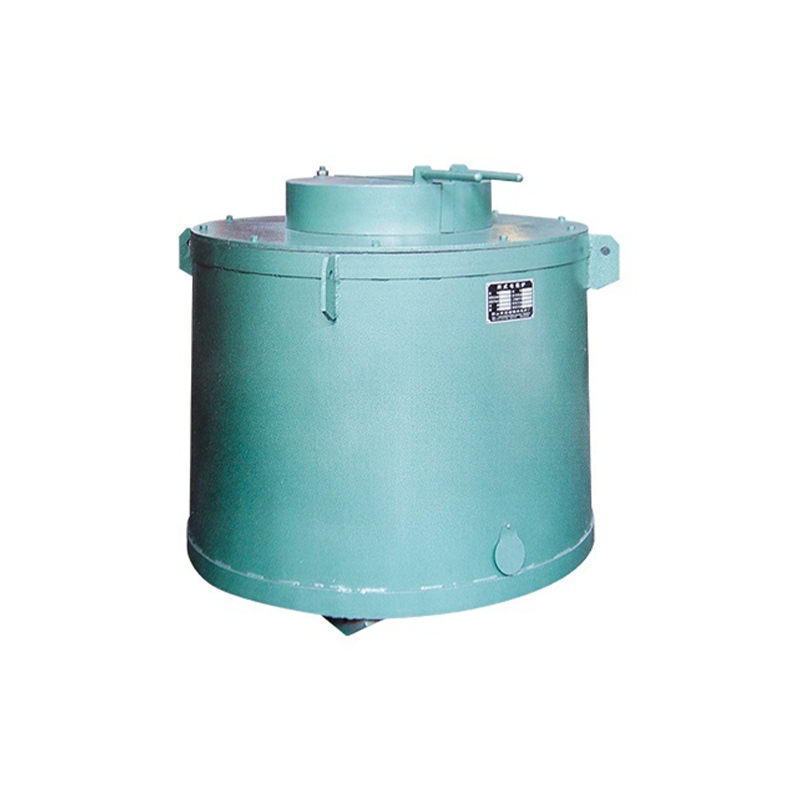
ZKL Series 850 ℃ Pre-Vacuum aluminiumfiber Svetsmotståndsugn är en högeffekti...
Se detaljer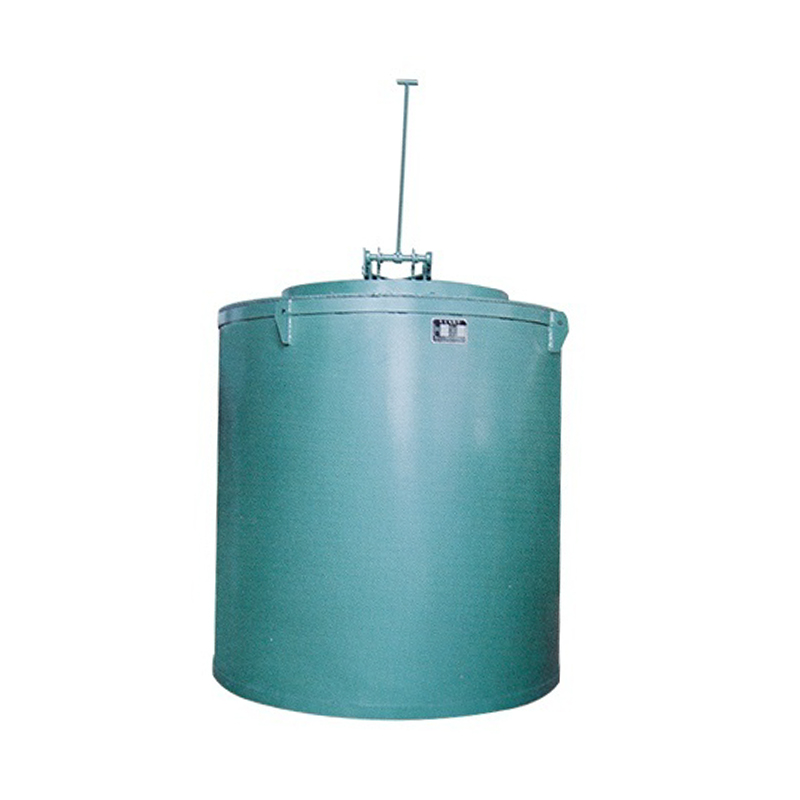
ZKL Series 650 ℃ Liquid Nitriding Furnace är lämplig för ytbehandling och pre...
Se detaljer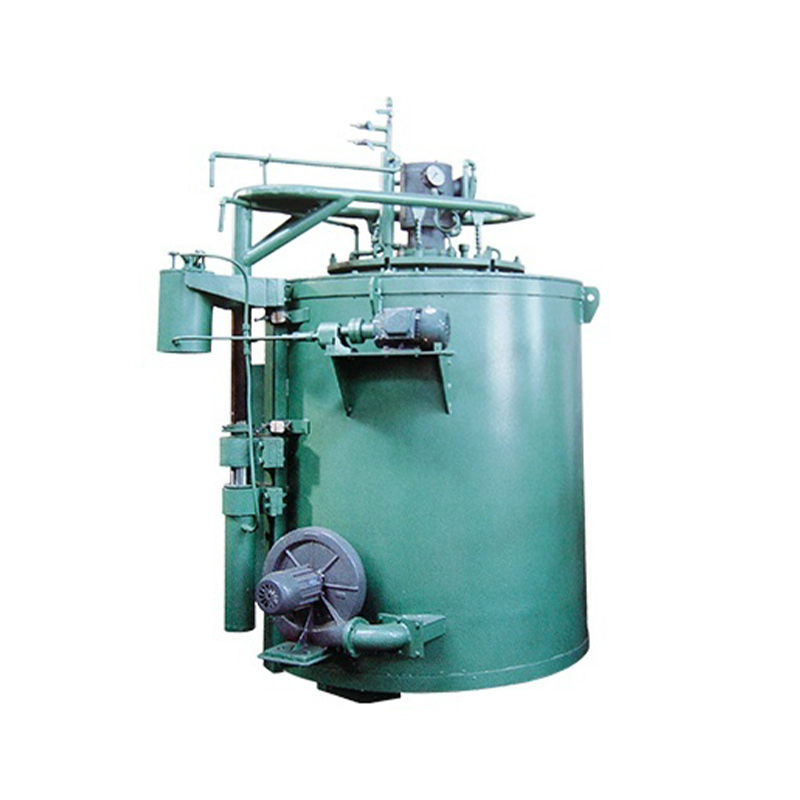
ZKL Series 650 ℃ GAS-nitridingsugn av pit-typ är speciellt utformad för ytvär...
Se detaljer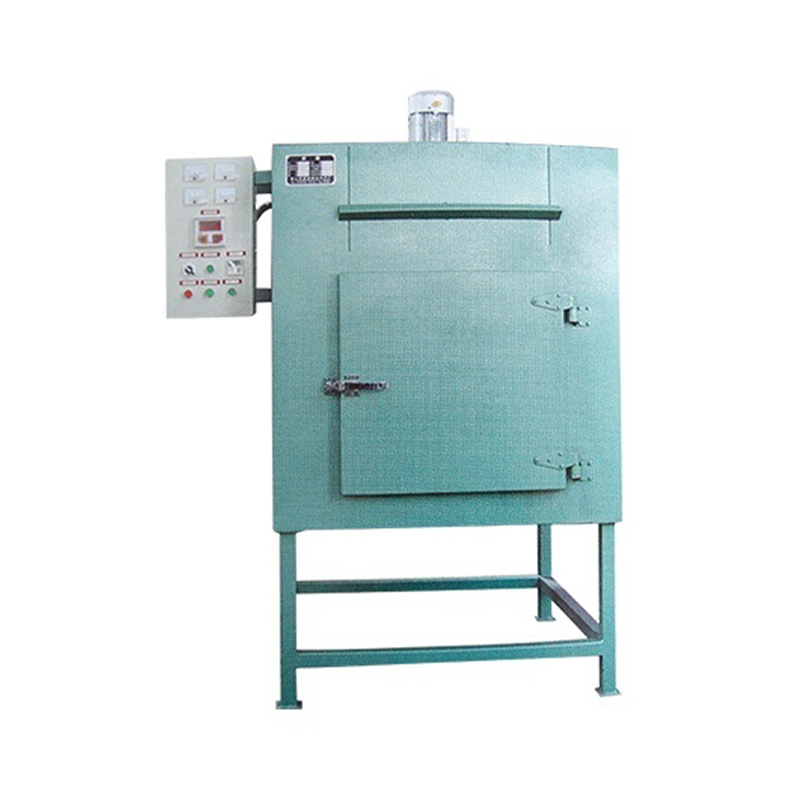
ZKL Series 550 ℃ Termisk cykelugn är en högpresterande industriell torkningsu...
Se detaljer
RT2 -serie vagnsmotståndsugn kan användas för värmebehandlingsprocesser såsom...
Se detaljer
Träskruvar är en typ av fästelement utformad specifikt för trä och används of...
Se detaljer
Monomerpackningar och sammanfogade packningar är två typer av tätningsmateria...
Se detaljer+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr 2155, Shuanglong Road, Nanhu District, Jia Xing City, Zhejiang -provinsen
Upphovsrätt © Jiaxing Zhongke Metal Technology Co., Ltd. Alla rättigheter förbehållna.Anpassad tillverkare av höghållfasta rostfria stålfästelement