Vanliga nötter flänsnötter låser nötter
Cat:Nötter
Vanliga nötter, flänsnötter och anti-löstande nötter är tre vanliga fästeleme...
Se detaljer


Två självgängande skruvar kan se nästan identiska ut i en soptunna och ändå bete sig på helt olika sätt på ett löpande band. Skillnaden börjar vanligtvis vid svansen, änden av skaftet mittemot huvudet. En platt stjärtskruv avslutas med en trubbig, avfasad yta, medan en vass stjärtskruv avslutas med en avsmalnande spets. Det enda geometriska valet avgör om ett pilothål krävs, hur snabbt skruven startar och hur mycket drivmoment fogen absorberar innan något går sönder.
Geometri berättar dock bara halva historien. Materialet bakom spetsen, tillsammans med värmebehandlingen som appliceras på den, avgör om trådarna formas rent i underlaget eller strippar det.
I fästelementsterminologi är svansen den terminala änden av skaftet, och den styr hur skruven går in i ett arbetsstycke.
Eftersom en vass ändspets är avsmalnande, är dess första gängor ofullständiga och fördjupas successivt när skruven flyttas fram. En platt stjärtskruv bär mer kompletta gängor närmare änden av skaftet, vilket ändrar både lastfördelningen längs den inkopplade längden och formen på drivmomentkurvan.
Kolstålsorter som C1022A är vanligtvis härdade: ytan är uppkolad till en hög hårdhet så att den kan skära eller bilda en gänga, medan kärnan förblir mjukare och segare så att skruven inte knäpper under vridmoment. Gapet mellan ythårdhet och kärnhårdhet är det som gör en liten skruv både aggressiv och hållbar.
Alternativen i rostfritt stål beter sig annorlunda och missförstås ofta:
Distinktionen betyder mest vid en skarp spets. Den spetsen har ett mycket litet tvärsnitt, så en överhärdad eller underhärdad spets kan spricka under körning, medan en underhärdad spets helt enkelt fälls ihop och vägrar starta. Platta ändskruvar sprider drivspänningen över ett större område, men deras långa gängingrepp innebär att höljets djup måste förbli konsekvent längs hela den gängade längden.
Nyckelpunkt
Spetsgeometrin definierar hur skruven kommer in i materialet. Materialkvalitet och falldjup definierar om den överlever processen.
En platt svansskruv är ett fästelement med kontrollerat ingrepp. Eftersom det inte kan tränga igenom arbetsstycket, bestämmer håldiameter och hålkvalitet de gängformande förhållandena. I plåt stansas eller borras hålet normalt något under den nominella gängstorleken, och skruven rullar eller skär sin egen gänga i hålets vägg. I plast och pressgjutgods ger ett gjutet kärnhål samma resultat.
Konsekvenserna är förutsägbara: startmomentet är högre eftersom hela gängprofilen griper in omedelbart, ingreppslängden är lätt att kontrollera och lederna kan demonteras och återmonteras med mycket mindre skada än en vass spets skulle orsaka. Platta svansskruvar är också det naturliga valet när skruven passerar genom en första panel och ska bilda en gänga i en mutter, en nav eller ett tjockare andra lager.
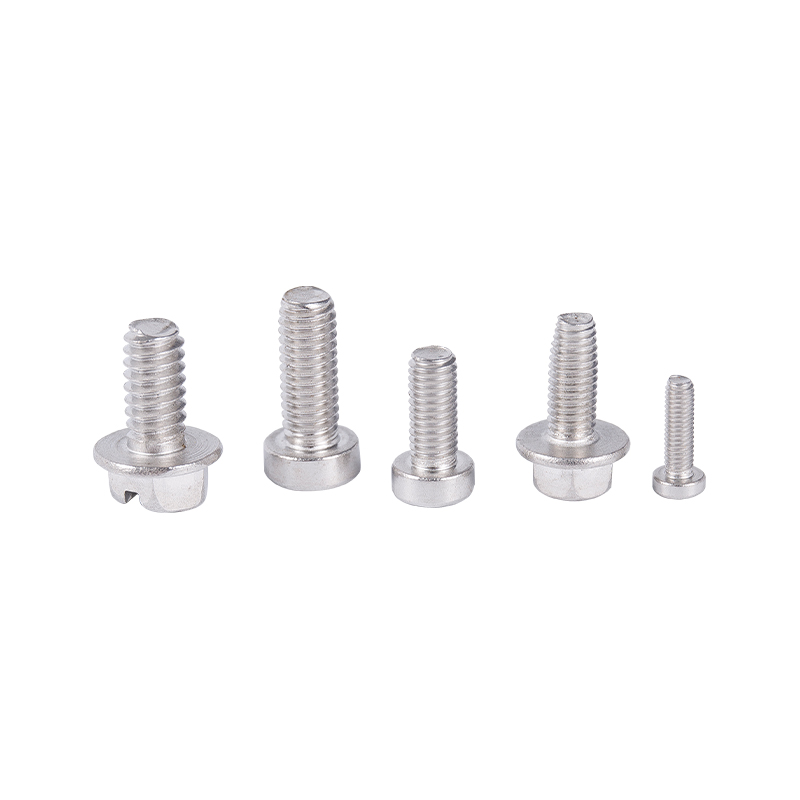 Flat Tail självgängande skruvar för metall och blinda hål Trubbig platt stjärt passar förborrad metall, blinda hål och bottenarbeten, med platt- eller pannhuvuden och alternativ i kol eller rostfritt stål. Visa produkt →
En vass stjärtskruv byter ut kontroll mot hastighet. Spetsen lokaliserar sig själv, skjuter material åt sidan och drar de första trådarna i kontakt, så ingen separat borrning behövs i trä, spånskivor, tunnplåt och många plaster. Avvägningen är att substratet måste acceptera det förskjutna materialet. I tätt lövträ eller tjockt stål har spetsen ingenstans att flytta material och drivmomentet ökar kraftigt.
Skarpa spetskonstruktioner koncentrerar också spänningar, eftersom den avsmalnande spetsen bär mindre material och gängbildande belastningar konvergerar på en liten volym av härdat stål. Det är där fallets djupkontroll blir kritisk: ett för grunt hölje och spetsen deformeras, en för spröd hölje och spetsen.
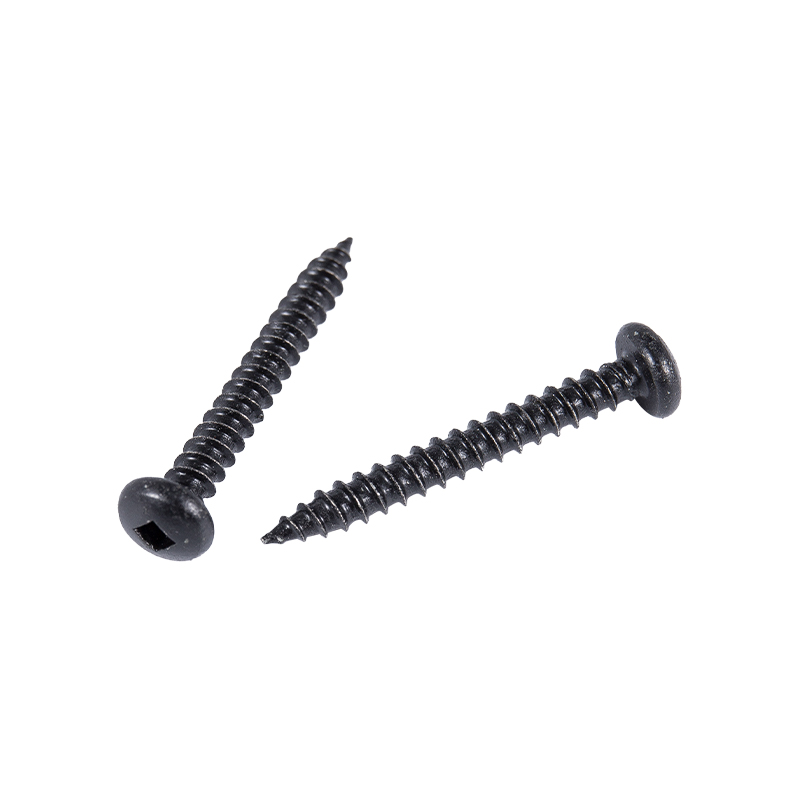 Pan Head Sharp Point Självgängande Skruvar Idealiska för förborrade metallenheter, dessa korsförsänkta pannhuvudskruvar skär gängor och fördelar klämkraften över konstruktioner, möbler och utrustningsskåp. Visa produkt →
Tabellen nedan sammanfattar de skillnader som har störst betydelse vid specifikationsarbete.
| Funktion | Platt svans | Skarp svans |
|---|---|---|
| Slutgeometri | Trubbigt, avfasat ansikte | Konisk avsmalnande spets |
| Pilothål | Krävs, diameterkontrollerad | Vanligtvis inte nödvändigt |
| Startbeteende | Behöver ett lokaliserat hål | Självstartpunkt |
| Trådengagemang | Kompletta trådar nära slutet | Ofullständiga trådar i spetsen |
| Typiska substrat | Plåt, plast, pressgjutgods, bossar | Trä, spånskiva, tunnplåt, plast |
| Falldjup efterfrågan | Uniform längs hela tråden | Stram kontroll vid punkten |
| Borttagning och återanvändning | Bättre, mindre substratskador | Mer substratskador |
Trådformningsprestanda är lika mycket ett värmebehandlingsresultat som ett designresultat. Förkolning skapar det hårda ytskiktet, släcker låsningar i transformationen och anlöpning återställer tillräckligt med kärnseghet för att överleva installationsmoment. Höljets djup, ythårdhet och kärnhårdhet måste alla hållas inne i ett fönster, och det fönstret är lättast att hålla när ugnsatmosfär och temperaturprofil upprepas från batch till batch.
Processutrustning sitter därför direkt bakom fästelementens kvalitet. Kolnings- och anlöpningsugnar med kontrollerad atmosfär från ett korrekt specificerat sortiment av värmebehandlingsutrustning hålla lådans djup enhetligt över ett produktionsparti snarare än bara i ett prov. Hårdhetsundersökningar och saltsprayprovning bekräftar då att ytskiktet uppför sig som avsett vid drift.
Materialbeslutet ska följa underlaget, inte tvärtom.
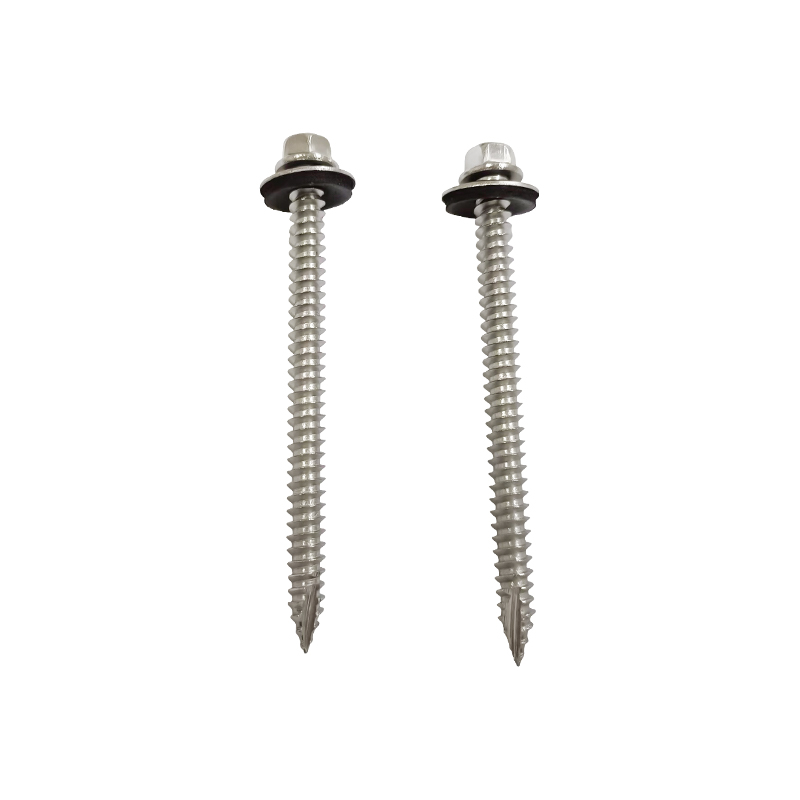 Hexbrickhuvud typ 17 självgängande skruv med EPDM-bricka För utomhustak och beklädnad av metall använder denna SUS410-skruv en stödgänga och tätningsbricka för att förbättra ingreppet och motstå inträngning av fukt. Visa produkt →
| Felläge | Trolig materiell orsak | Praktisk korrigering |
|---|---|---|
| Tråd avskalad i underlaget | Pilothål too large, or case depth too shallow | Minska hålets diameter, kontrollera ythårdheten |
| Punktfrakturer under körning | För stort höljedjup eller otillräcklig härdning | Kontrollera igen uppkolningscykeln och anlöpningstemperaturen |
| Spetsen viks över och skruven snurrar | Ytans hårdhet är för låg för underlaget | Öka fallets djup eller välj ett hårdare betyg |
| Knas och kärvar i rostfritt | Austenitisk kvalitet kombinerat med hög friktion | Byt till SUS410 eller applicera ett lämpligt smörjmedel |
| Rost dyker upp runt huvudet | Kolstål med otillräcklig plätering | Uppgradera till en rostfri kvalitet för miljön |
Nej. En vass stjärtskruv kan börja i ett vanligt hål, men en platt stjärtskruv behöver ett förberett hål med rätt diameter. Att driva en platt stjärtskruv utan ett styrhål deformerar vanligtvis arbetsstycket istället för att bilda en gänga.
I metall och styv plast, ja. Hålet stansas eller borras normalt något under den nominella gängstorleken så att skruven har material att formas mot, och gjutna kärnhål fyller samma funktion i plastdelar.
Ingen av betygen är allmänt sett bättre. Höljehärdad C1022A når en hög ythårdhet till låg kostnad. SUS410 erbjuder jämförbar hårdhet med bättre korrosionsbeständighet, vilket har betydelse vid fuktig eller lätt korrosiv drift.
Austenitiska kvaliteter som SUS304 och SUS316 kan inte härdas genom värmebehandling, så deras trådar är mjukare än härdat kolstål. Högre friktion uppmuntrar också till gnagsår, vilket ökar risken för en avskalad gänga eller en avskuren skruv.
Valet mellan en platt svans och en vass självgängande skruv beror på hur fogen ska bildas. En skarp stjärt optimerar installationshastigheten och självstartförmågan, förutsatt att underlaget kan ta emot förskjutet material och spetsen har rätt höljedjup bakom sig. En platt svans optimerar ingreppskvaliteten, vridmomentförutsägbarheten och återanvändbarheten, förutsatt att hålet är korrekt förberett. I båda fallen avgör kvaliteten och värmebehandlingen bakom spetsen om designavsikten överlever produktionen.
För en bredare bild av hur dessa fästelement klassificeras och appliceras, denna översikt av självgängande skruvtyper och urval är en användbar följeslagare.

Vanliga nötter, flänsnötter och anti-löstande nötter är tre vanliga fästeleme...
Se detaljer
ZKL Series 850 ℃ Crucible Melting Resistance Furnace är speciellt utformad fö...
Se detaljer
RT2 -serie vagnsmotståndsugn kan användas för värmebehandlingsprocesser såsom...
Se detaljer
RT2 -serie vagnsmotståndsugn kan användas för värmebehandlingsprocesser såsom...
Se detaljer
Countersunk självborrande skruvar används ofta i möbeltillverkning, arkitekto...
Se detaljer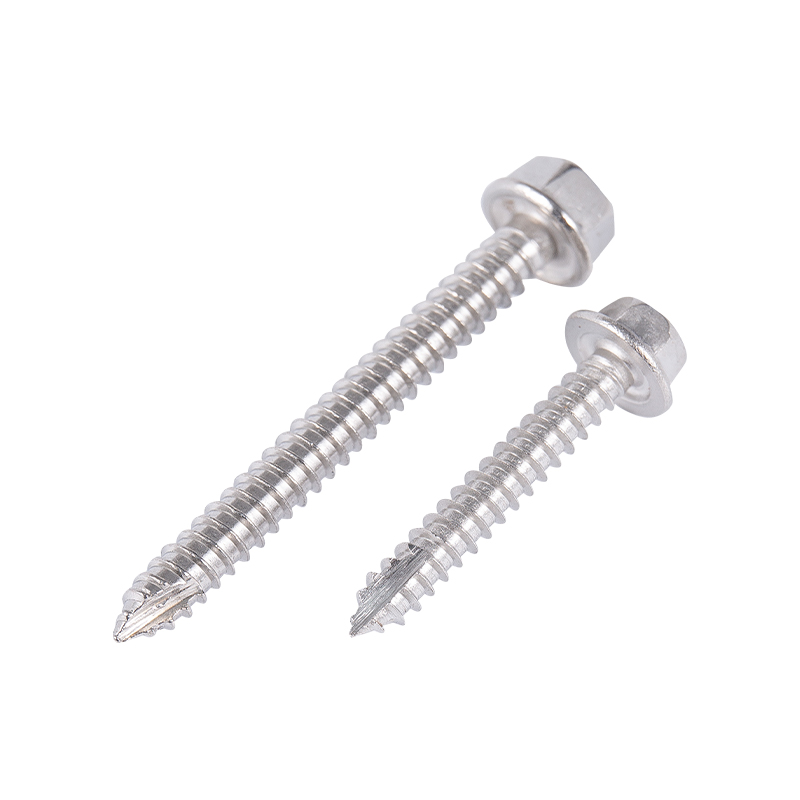
Hexagon Head Sharp Point Self-Tapping Skruvar är en effektiv och bekväm fäste...
Se detaljer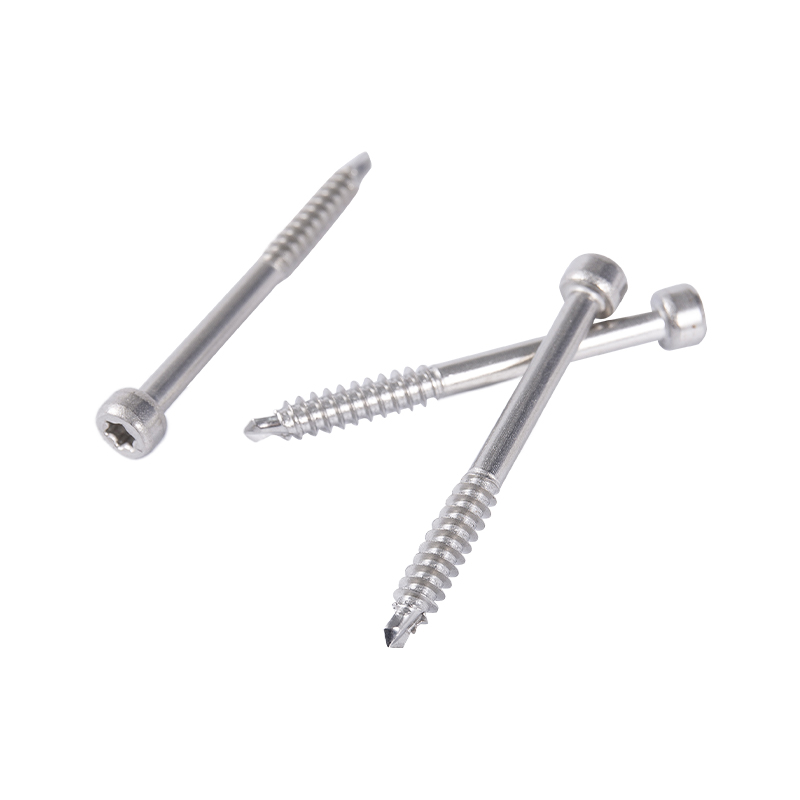
Countersunk, dubbel countersunk, semi-countersunk, trompet och pannhuvud spik...
Se detaljer+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr 2155, Shuanglong Road, Nanhu District, Jia Xing City, Zhejiang -provinsen
Upphovsrätt © Jiaxing Zhongke Metal Technology Co., Ltd. Alla rättigheter förbehållna.Anpassad tillverkare av höghållfasta rostfria stålfästelement