


Vanliga nötter flänsnötter låser nötter
Cat:Nötter
Vanliga nötter, flänsnötter och anti-löstande nötter är tre vanliga fästeleme...
Se detaljer


Gängskavning är ett av de mest kostsamma och förvirrande felen vid industriell fästning. Den kan låsa en mutter på en maskinskruv så hårt att fästelementet klipps innan fogen lossnar. Nyckeln till att undvika detta tillstånd är inte en enda magisk beläggning; det är kombinationen av korrekt gängpassning och avsiktlig hårdhetsmatchning mellan muttern och maskinskruven. När dessa två faktorer kontrolleras tillsammans, kan gallbildning förhindras innan den börjar.
Gängsvetsning, även kallad kallsvetsning eller gnistrande anfall, uppstår när två gängade metallytor glider mot varandra under högt tryck. Lokaliserade mikrosvetsar bildas vid höga punkter, som sedan rivs isär och lämnar grovt och trasigt material. Varje cykel skapar nya exponerade ytor som svetsar igen, och processen accelererar snabbt.
Austenitiska rostfria stål som 304 och 316 är särskilt benägna att gnaga eftersom deras oxidfilmer är tunna och deras arbetshärdande beteende skapar hårda, nötande slitagepartiklar. Emellertid kan aluminium, titan och även belagt kolstål galla under hårt kontakttryck.
Gallring är mer sannolikt när:
Gängpassning definierar mängden spel eller interferens mellan matchande gängor. I inch-seriens fästelement beskriver klasserna 1A/1B, 2A/2B och 3A/3B ökande täthet. I metriska fästelement ger vanliga toleranspar som 6g/6H och 6e/6H liknande kontroll över ingreppet.
Passformen är viktig eftersom den styr hur belastningen fördelas över de inkopplade gängorna. En korrekt passning sprider klämbelastningen över en lång spiral och minskar lokalt tryck. En passform som är för lös gör att belastningen kan koncentreras på de första gängorna. En passform som är för snäv ökar friktionen och kan fånga in föroreningar, och båda tillstånden ökar risken för skador.
| Fit Class | Beskrivning | Typisk användning |
|---|---|---|
| 1A/IB | Lös passform | Snabb montering med pläterade eller lätt skadade gängor |
| 2A/2B | Normal passform | Allmänna maskinskruv- och mutterenheter |
| 3A/3B | Tight passform | Precisionsfogar med kontrollerat vridmoment och smörjning |
Under konstruktionen, verifiera den effektiva stigningsdiametern istället för att bara förlita sig på huvuddiametern. Det är här clearance och interferens faktiskt uppträder, och där förhindrandet av törning vinner eller förloras.
Hårdhetsmatchning missförstås ofta. Matchning betyder inte att muttern och maskinskruven är identiska. Identisk hårdhet i identiskt austenitiskt rostfritt stål ökar risken för skador eftersom båda ytorna deformeras, hårdnar och rivs på samma sätt. Det mer tillförlitliga tillvägagångssättet är en kontrollerad hårdhetsskillnad.
En yta kan avsiktligt vara hårdare än den andra, så relativ rörelse kan hanteras genom polering snarare än mikrosvetsning. I konstruktioner av rostfritt stål kan en hårdare utvändig gänga på maskinskruven i kombination med en glödgad eller mjukare invändig gänga i muttern förhindra skador. Differentialen måste dock kontrolleras; en extrem skillnad kan förvandlas till nötande skärning istället för mjukt ingrepp.
Korrekt hårdhetsmatchning handlar inte om lika hårdhet. Det handlar om ett avsiktligt förhållande som hindrar de två gängade ytorna från att svetsa ihop.
Att välja rätt mutter är en del av detta beslut, eftersom mutterns materialtillstånd, gänglängd och hårdhetsfördelning avgör hur belastningen delas med maskinskruven.
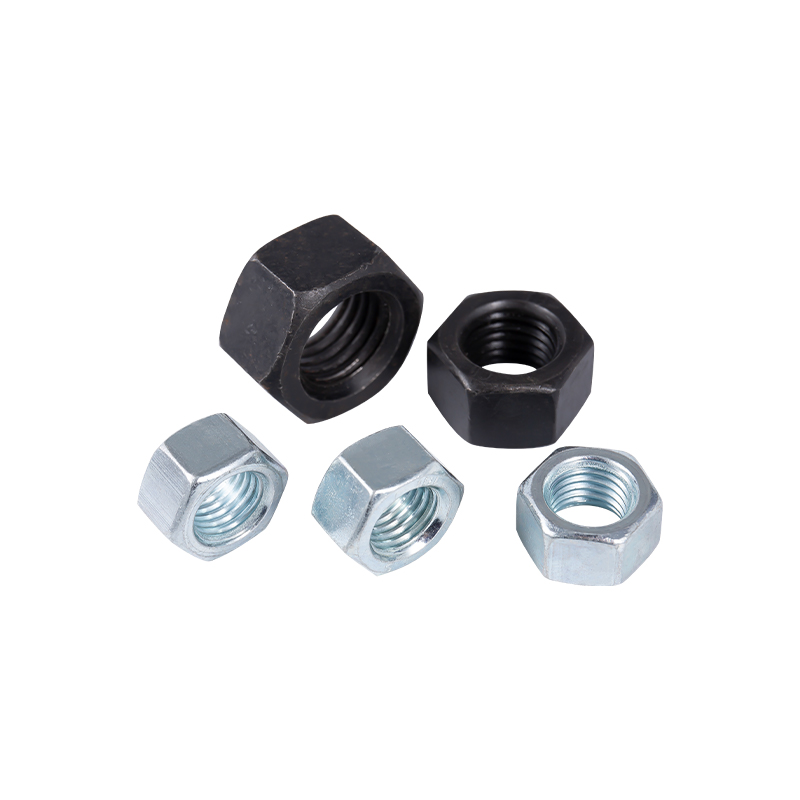 Fläns och låsmuttrar för vibrationsbeständig infästning Detta urval omfattar vanliga, flänsade och självlåsande muttertyper. Flänsdesignen ger kontaktyta och stabilitet, medan anti-lossningsversioner hjälper till att förhindra att gängan lossnar vid vibrationer eller termiska förändringar. Visa produkt →
Materialparning kan också sluta gnaga. När en maskinskruv är gjord av rostfritt stål, kommer en mutter gjord av silikonbrons eller ett belagt kolstål att minska vidhäftningen. Men i många industriprodukter är materialvalen fixerade av korrosionskrav, så ytfinish och beläggningar blir det praktiska försvaret.
Ytans grovhet och renhet är avgörande. Släta trådar har lägre friktion, men ytor som är för släta kan främja vidhäftningen. Undvik att dra sammansättningar, sand, metallpartiklar och fukt inuti gängade enheter. Dessa föroreningar skapar lokala tryckpunkter och påskyndar mikrosvetsning.
| Muttermaterial | Skruvmaterial | Gallande tendens | Praktiskt tillvägagångssätt |
|---|---|---|---|
| Rostfritt stål | Rostfritt stål | Hög | Använd smörjmedel och kontrollerad hårdhetsskillnad |
| Kolstål | Rostfritt stål | Måttlig | Zink eller nickelplätering minskar vidhäftningen |
| Silikon brons | Rostfritt stål | Låg | Bra för demontering och marin service |
Värmebehandling är det mest direkta sättet att kontrollera hårdheten i både muttrar och maskinskruvar. Höghållfasta fästelement av kolstål är härdade och härdade för att möta ett specificerat hårdhetsintervall. Maskinskruvar i rostfritt stål kan kallbearbetas eller lösningsglödga för att skapa det hårdhetsförhållande som behövs för anti-grillningsprestanda.
Eftersom hårdhetsmatchning kräver precision måste värmebehandlingsprocessen vara konsekvent över produktionskörningarna. Moderna ugnar med kontrollerad atmosfär och temperaturlikformighet gör att tillverkare kan slå smala hårdhetsfönster snarare än att bara värma fästelement tills de ser tillräckligt hårda ut. För att förstå hur dessa processbeslut påverkar färdiga metalldelar, se den här guiden om optimera industriell värmebehandling .
Invändiga sexkantiga maskinskruvar med insexhuvuden väljs ofta i precisionsaggregat eftersom deras drivgeometri tillåter kontrollerat vridmoment och bättre sittbeteende.
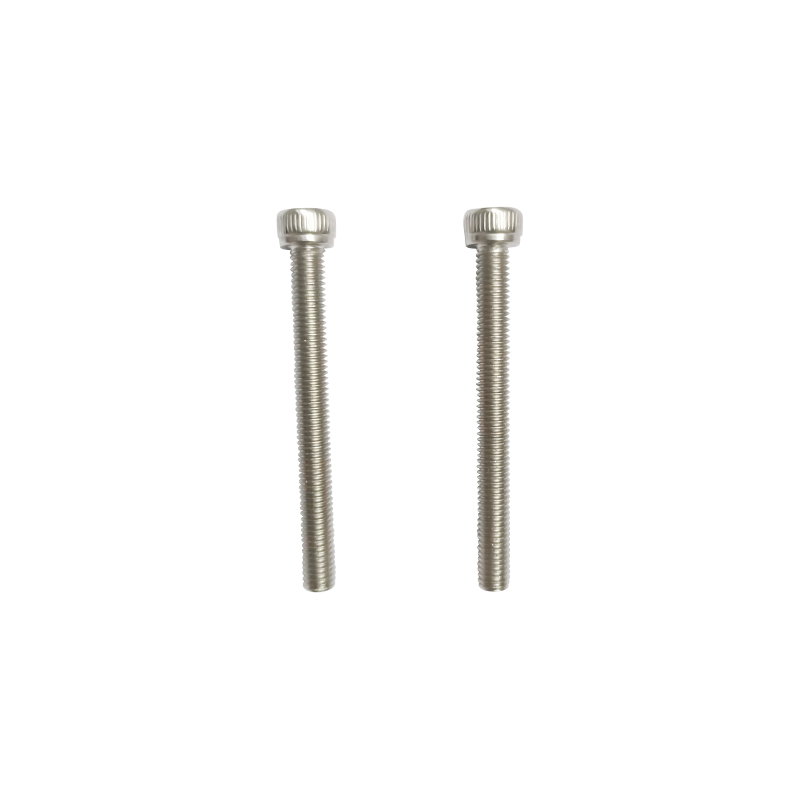 M4-0,7×8 SUS304 Socket Cap Head Maskinskruv Denna precisionsskruv av rostfritt stål med en invändig sexkantsdrift möjliggör kontrollerat vridmoment i trånga utrymmen. Dess ljusa finish och fullgängade design passar precisionsenheter där sittbeteende och korrosionsbeständighet spelar roll. Visa produkt →
Även med rätt passform och hårdhet, avgör monteringsmetoden om skador faktiskt uppstår. Den vanligaste orsaken till plötsligt beslag är inte ett designfel; det är en monteringsprocess som genererar för mycket friktion för snabbt.
Monteringshastighet är en känd trigger. Snabb rotation genererar mer lokal värme och orsakar svårare vidhäftning. Att sakta ner ger kontaktpunkterna mindre energi att svetsa och ger smörjmedlet tid att stanna kvar i gängzonen.
Börja med gängstandard och passformsklass. Bekräfta den effektiva diametern med lämpliga gängmått. Definiera sedan material- och hårdhetskraven. Tillsätt slutligen den ytbehandling eller smörjmedel som matchar servicemiljön.
Om fogen är av rostfritt stål och måste demonteras senare, använd nickelbaserad anti-seize och undvik kopparbaserade föreningar, som kan orsaka galvanisk korrosion på rostfritt stål. För vibrerande utrustning, överväg flänsmuttrar eller låsmuttrar, eftersom de ändrar belastningsvägen och minskar mikrorörelsen som övergår i nötning. A bredare val av fästelement kan hjälpa dig att balansera dessa val med kostnad och tillgänglighet.
Nej. Korrekt gängpassning minskar det lokala kontakttrycket och förbättrar lastfördelningen, men det eliminerar inte behovet av hårdhetskontroll, ytbehandling och smörjning. Förebyggande av klumpning kräver en kombination av design- och monteringskontroller.
I de flesta konstruktioner som motverkar klämning används en kontrollerad hårdhetsskillnad. En hårdare utvändig gänga med en mjukare invändig gänga är vanligt, men det omvända kan också fungera om material, ytbeläggningar och smörjmedel väljs noggrant. Nyckeln är att undvika identiska mjuka ytor från samma legeringsfamilj.
Nej. Gallning förekommer även med aluminium, titan och andra formbara metaller. Rostfritt stål är det vanligaste industriella exemplet på grund av dess breda användning, arbetshärdande beteende och tunna oxidfilm.
Nickelbaserad anti-kärvning rekommenderas ofta för monteringar av rostfritt stål. Kopparbaserade föreningar bör undvikas eftersom koppar kan främja galvanisk korrosion i gängförband av rostfritt stål.
Förebyggande av trådskada börjar med design, inte med underhåll. En noggrant utvald gängpassning sprider belastningen, ett kontrollerat hårdhetsförhållande förhindrar kallsvetsning, och disciplinerad montering håller de två ytorna åtskilda tillräckligt länge för att fästet ska sitta. När dessa principer fungerar tillsammans gör muttern och maskinskruven vad de var designade för att göra: klämmer fast fogen utan att bli en del.
Tillverkare med erfarenhet av både värmebehandling och tillverkning av fästelement, såsom Jiaxing Zhongke Metal Technology Co., Ltd., har en stark position att stödja dessa beslut med processkontroll som når hela vägen från ugnen till den färdiga tråden.

Vanliga nötter, flänsnötter och anti-löstande nötter är tre vanliga fästeleme...
Se detaljer
Platta brickor och fjäderbrickor är fäster tillbehör som är allmänt används i...
Se detaljer
RT2 -serie vagnsmotståndsugn kan användas för värmebehandlingsprocesser såsom...
Se detaljer
Självstorleksskruvar i PAN är en typ av fästelement som används allmänt i kon...
Se detaljer
Countersunk självborrande skruvar används ofta i möbeltillverkning, arkitekto...
Se detaljer
Hexagonala självborrande skruvar är ett effektivt och bekvämt fästelement. De...
Se detaljer
Konstruktionsfunktionerna i Countersunk Head Sharp Point Self-Tapping Skruvar...
Se detaljer
Träskruvar är en typ av fästelement utformad specifikt för trä och används of...
Se detaljer+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr 2155, Shuanglong Road, Nanhu District, Jia Xing City, Zhejiang -provinsen
Upphovsrätt © Jiaxing Zhongke Metal Technology Co., Ltd. Alla rättigheter förbehållna.Anpassad tillverkare av höghållfasta rostfria stålfästelement

