


Vanliga nötter flänsnötter låser nötter
Cat:Nötter
Vanliga nötter, flänsnötter och anti-löstande nötter är tre vanliga fästeleme...
Se detaljer


Självborrande och självgängande skruvar är två av de mest använda fästelementen inom metallkonstruktion, VVS-installation, beklädnad och lätt konstruktionsmontering. Båda typerna bildar sina egna passande gängor, vilket skiljer dem från konventionella maskinskruvar och bultar. Förvirringen börjar vanligtvis när ingenjörer och entreprenörer försöker bestämma vilken som sparar mer installationstid. Det korta svaret är att en självborrande skruv tar bort behovet av en mutter men kräver fortfarande ett pilothål i metall, medan en självborrande skruv kombinerar borrning och gängning i ett enda pass. Den här guiden bryter ner skillnaderna i spetsdesign, gänggeometri och tillämpningar i den verkliga världen så att du kan specificera rätt fästelement med tillförsikt.
Självgängande skruvar, även kallade gängskruvar eller plåtskruvar, är utformade för att skära eller forma invändiga gängor i ett befintligt pilothål. De har ingen borrspets, så de kan inte själva skapa ett hål i fast material. Istället griper den vassa, avsmalnande spetsen och de specialformade gängorna progressivt in i pilothålets vägg när skruven drivs, vilket genererar den passande gängan som håller samman fogen.
Baserat på hur de interagerar med basmaterialet faller självgängande skruvar in i tre kategorier:
Eftersom ett pilothål krävs tar installationen två steg, men placeringen och den slutliga klämbelastningen är mycket förutsägbara. Detta gör självgängande skruvar till ett solidt val för elektriska kapslingar, bilar, möbler och avtagbara åtkomstpaneler. För mer information om trådtyper och punktval, se vår guide om att välja rätt självgängande skruv .
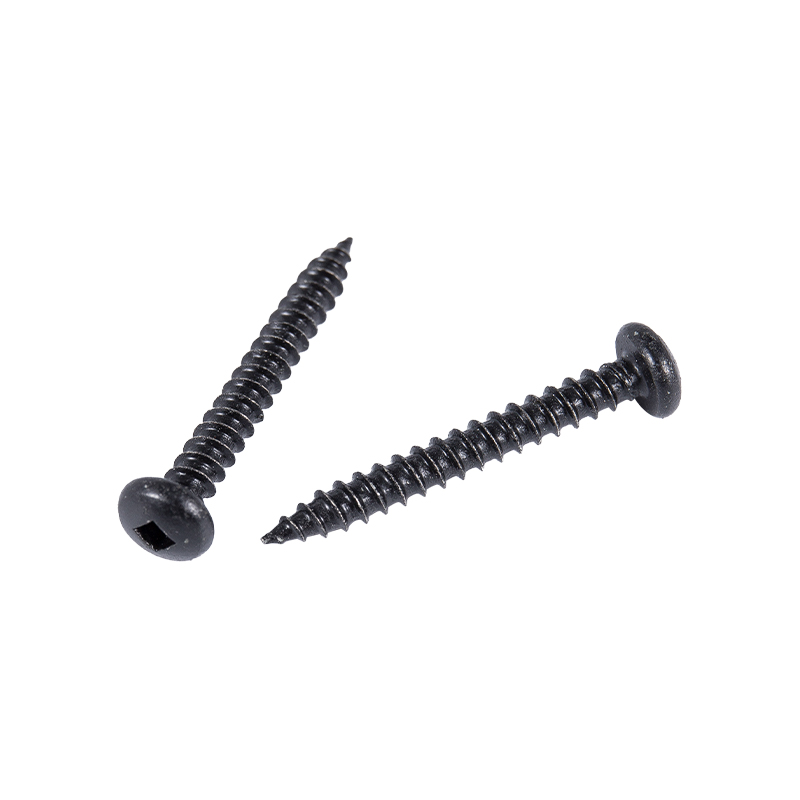 Pan Head Sharp Point självgängande skruvar för mångsidig fastsättning Denna skruv kombinerar ett tvärräfsat pannhuvud med en skarp avsmalnande spets, vilket möjliggör snabb gängformning utan förborrning. Tillgänglig i flera material och ytbehandlingar, den passar konstruktion, möbler, elektronik och fordonstillämpningar. Visa produkt →
Självborrande skruvar har en borrbitsformad spets vid spetsen. Denna integrerade borrspets gör att skruven kan borra sitt eget styrhål och knacka sina egna passande gängor i en enda operation, utan separat förborrningssteg. När borrspetsen penetrerar materialet, griper gängorna omedelbart i det nyskurna hålet och drar skruven ordentligt på plats.
Borrpunkter identifieras med nummer, vanligtvis #2, #3, #4 och #5. Längre spetsar kan penetrera tjockare travar, så den totala materialtjockleken avgör rätt spetsstorlek. Självborrande skruvar är standardvalet för metalldäck, stålgaller, takbeklädnad och konstruktionsstål, där kombinationen av borrförmåga och gängningshastighet är en stor produktivitetsvinst. Huvudalternativ som sexkant, sexkantsfläns, panna och försänkt låter samma skruvfamilj klara både strukturella och finishkänsliga jobb. För att förstå hur borrspetslängden påverkar prestandan, läs vår artikel om vad självborrande skruvar är och hur de fungerar .
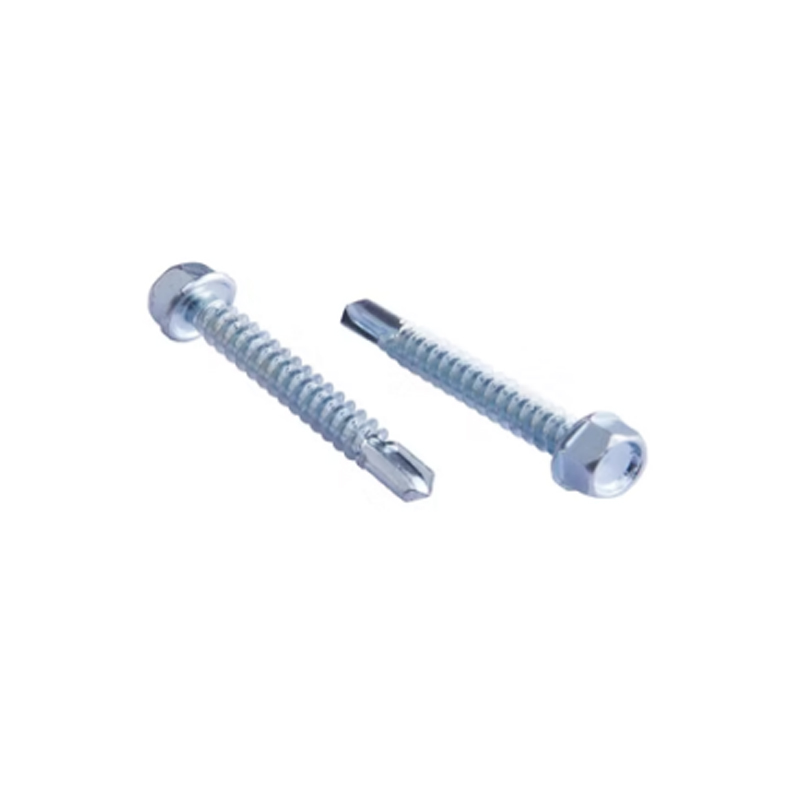 Sexkantiga självborrande skruvar med integrerad borrspets Dessa sexkantsskruvar borrar och gängar i en operation, vilket eliminerar pilothål för snabbare stål-till-stål-fästning. Tillverkade av rostfritt stål med korrosionsbeständighet, de är idealiska för takläggning, solcellskonsoler och strukturella sammansättningar. Visa produkt →
| Attribut | Självgängande skruv | Självborrande skruv |
|---|---|---|
| Primär funktion | Formar eller klipper matchande trådar | Borrar pilothål och formar gängor |
| Pilothål krävs | Ja, i metall | Nej |
| Tips design | Avsmalnande spets med skärande eller formande kanter | Spets i borr-bitsstil |
| Typiska substrat | Plast, aluminium, tunn stålplåt | Stål, tjock plåt, konstruktionssektioner |
| Installationssteg | Förborra och kör sedan | Ett steg |
| Enkel demontering | Lättare att ta bort och köra om | Möjligt, men borttagning är svårare efter full sittning |
Skillnaden är viktigast i arbetsflödeseffektiviteten. I högvolyms stål-till-stål-fästning kan eliminering av pilothålssteget spara flera sekunder per skruv, vilket leder till betydande arbetsbesparingar över ett stort tak- eller ramprojekt.
Gänggeometrin avgör hur bra en skruv presterar i ett givet basmaterial. Två skruvar med identiska diametrar och längder kan bete sig mycket olika om deras gängprofiler inte är anpassade till underlaget.
Gängformningspunkter är trubbiga och trycker materialet ur vägen för att skapa en tät, kallbearbetad gänga, som är idealisk för sega material och fogar som behöver bra vibrationsbeständighet. Trådskärningspunkter är vassare och tar bort en liten mängd material, och undviker den höga belastningen som kan spricka spröd plast eller höljeshärdade metaller. Om du fäster en styv PVC-profil, till exempel, kommer en gängskärande skruv med ett smalt spår vanligtvis att sitta renare än en gängformande typ.
Grovgängade skruvar är bättre lämpade för mjuka underlag som trä, spånskivor och plast, där fina gängor skulle lossna vid belastning. Fingängade skruvar ger högre utdragningsmotstånd i plåt och är standarden för självborrande skruvar som används i stålbeklädnad. Gängvinkel och flankform styr också installationsmomentet, varför huvuddrivningens design och gängprofilen måste beaktas tillsammans.
En självborrande skruv fungerar genom att skära stål, så borrspetsen måste vara betydligt hårdare än arbetsstycket. Korrekt värmebehandling ger spetsen och gängorna hårdheten att penetrera konstruktionsstål utan att mattas, medan skruvkärnan behåller tillräckligt med seghet för att hantera skjuv- och böjbelastningar utan att snäppa. Case-härdning följt av kontrollerad anlöpning uppnår denna balans. En tillverkare med egen värmebehandlingskapacitet kan upprätthålla hårdhetskonsistens över varje batch, vilket direkt påverkar borrprestanda och fältfel.
Rätt val beror på underlaget, fogens tillgänglighet och hur snabb monteringen behöver gå.
Ett vanligt misstag är att skruva in en självgängande skruv i metall utan ett pilothål. Skruven kan kärva innan gängorna greppar helt, vilket gör att fästelementet slösas bort och komponenten skadas. Självborrande skruvar undviker detta felläge helt eftersom borrspetsen skapar hålet omedelbart innan gängan börjar skära.
Använd den här praktiska checklistan för att begränsa alternativen:
Fästelement av rostfritt stål är allmänt specificerade för korrosiva miljöer eftersom de motstår rost på ytan och vid gängroten. När du behöver en kombination av bricka och skruv, förenklar en förmonterad enhet med en enkel eller sammanfogad bricka installationen och minskar antalet delar på plats.
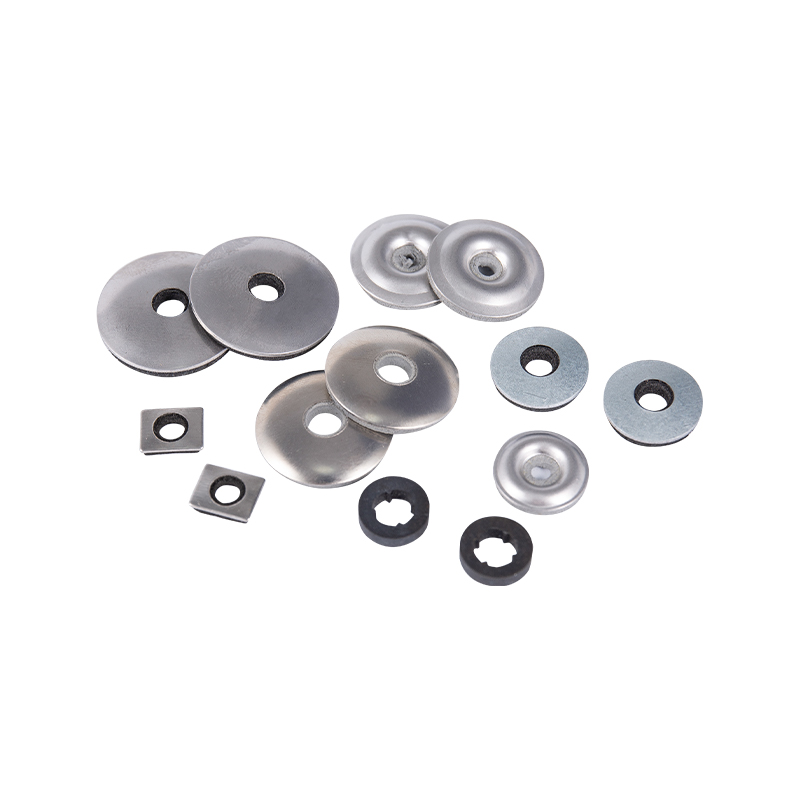 Enkla och sammanfogade brickor för vattentät tätning Förmonterade brickor av metall och gummi ger en vattentät tätning runt fästelementen, vilket förhindrar att fukt tränger in i kritiska applikationer. Tillgängliga i olika storlekar och material, dessa enheter förenklar installationen och minskar antalet delar på plats. Visa produkt →
Endast i mycket tunn, mjuk plåt, och även då är resultatet opålitligt. En självgängande skruv är utformad för att gänga, inte för att borra ett hål. För konsekvent kvalitet i metallförband ska du alltid skapa ett pilothål innan du skruvar in en självgängande skruv.
De kommer att borra och köra in i trä, men en dedikerad träskruv eller spånskivaskruv med en vass spets och grov gänga håller i allmänhet bättre och kostar mindre. Självborrande skruvar är optimerade för metall-till-metall-skarvar, inte mjuka fibrösa material.
Gängbildande skruvar förskjuter material för att skapa en tät gänga, som passar formbara underlag som aluminium och plast. Gängskärande skruvar tar bort material med små skäreggar, vilket passar hårdare material och minskar risken för sprickbildning av spröda komponenter.
Matcha punktnumret med den kombinerade tjockleken på materialen som fästs. En punkt nr 2 fungerar för lätt tjock plåt upp till ungefär 2 mm, medan punkt nr 4 och nr 5 passar tjockare strukturella staplar. Om borrspetsen är för kort stannar skruven innan gängorna går i ingrepp; om den är för lång kan spetsen glida under installationen.
Båda fästelementsfamiljerna har en tydlig plats i metallarbete och allmän montering. Beslutet beror på substratets hårdhet, närvaron av ett pilothål och installationshastigheten. Att arbeta med en tillverkare som kontrollerar hela processen, från kallskärning och trådrullning till värmebehandling och ytbehandling, gör det lättare att få konsekvent prestanda på plats. När korrosionsbeständighet är en prioritet, förtjänar rostfria stålalternativ i SUS304 eller SUS316 seriöst övervägande; bekräfta bara att värmebehandlingsspecifikationen stämmer överens med hårdheten hos de material du tänker sammanfoga.

Vanliga nötter, flänsnötter och anti-löstande nötter är tre vanliga fästeleme...
Se detaljer
ZKL Series 950 ℃ Rotary Resistance Furnace antar avancerade designkoncept, ko...
Se detaljer
ZKL Series 650 ℃ Box-typ Tempering Furnace är lämplig för värmebehandlingspro...
Se detaljer
ZKL Series 650 ℃ GAS-nitridingsugn av pit-typ är speciellt utformad för ytvär...
Se detaljer
RT2 -serie vagnsmotståndsugn kan användas för värmebehandlingsprocesser såsom...
Se detaljer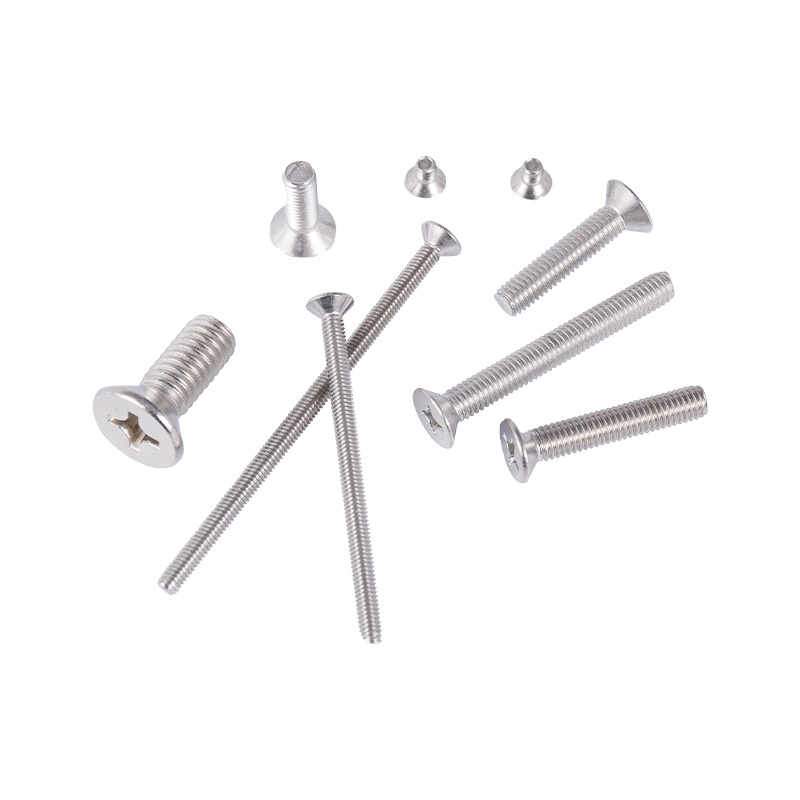
Countersunk -maskinskruvar används ofta i maskiner, möbler, elektronik och ko...
Se detaljer
Countersunk, upphöjd-nåd, trumpet, pannhuvud, rundt brickor och ovala huvudvä...
Se detaljer+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Nr 2155, Shuanglong Road, Nanhu District, Jia Xing City, Zhejiang -provinsen
Upphovsrätt © Jiaxing Zhongke Metal Technology Co., Ltd. Alla rättigheter förbehållna.Anpassad tillverkare av höghållfasta rostfria stålfästelement


